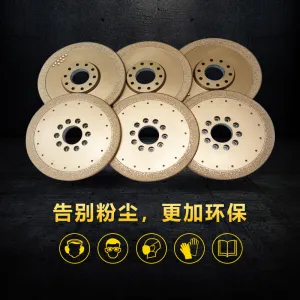
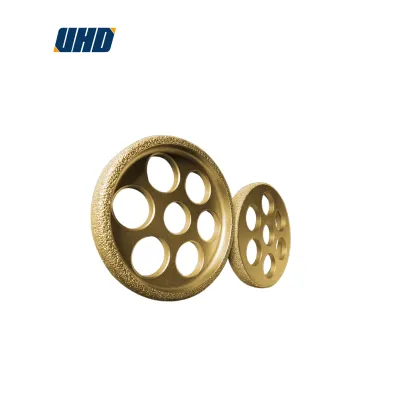
本指南针对UHD 100mm钎焊金刚石磨削100专业磨片编制,覆盖装配校验、工况匹配、参数调整、异常识别与后期维护全流程标准化操作指引,帮助工业加工用户在金属加工、石材加工、硬质合金加工等场景下规范使用工具,在保障加工精度与效率的同时,延长磨片使用寿命,规避不必要的安全风险与设备损耗。
在安装100mm钎焊金刚石磨片前,需完成以下基础检查步骤,确保工具与设备工况匹配:
UHD 100mm钎焊金刚石磨削100适配多种硬质材料加工场景,可根据加工对象合理调整转速与进给压力,发挥其高效耐磨特性:
| 加工材料类型 | 推荐转速范围 | 工作压力参考 | 注意要点 |
|---|---|---|---|
| 灰铁、球墨铸铁 | 6000-8000 rpm | 中等进给压力 | 保持连续进给,避免长时间定点磨削 |
| 不锈钢、硬质合金 | 5000-7000 rpm | 中低进给压力 | 注意散热,避免过热导致加工面变色 |
| 石材、陶瓷、玻璃 | 7000-9000 rpm | 平滑进给压力 | 可配合冷却介质使用,减少粉尘堆积 |
提示:首次使用新磨片时,建议在前3分钟采用低于推荐值的转速轻载磨合,使金刚石磨粒逐步均匀露出刃口,有利于后续长期稳定磨削。
在正式磨削作业过程中,操作人员需遵循以下规范,保障加工安全性与稳定性:
如果在使用100mm钎焊金刚石磨片过程中出现以下异常情况,应立刻平稳停机,排查问题后再继续作业:
单次作业结束后,正确做好清洁与存放,可有效保护100mm钎焊金刚石磨削100的工作性能,延长后续使用寿命:
作为专注于超硬材料工具研发与制造的高新技术企业,UHD超硬材料工具有限公司始终结合工业加工场景的实际需求,围绕钎焊金刚石磨削100这类高可靠性工具提供配套操作指引,帮助金属加工、石材加工及高端机械加工领域用户更安全、高效地发挥工具性能,实现稳定、精准的磨削作业效果。
 345
|
 UHD超硬材料工具 真空钎焊金刚石切割磨料 金刚石工具 金属加工 石材加工
 404
|
UHD超硬材料工具有限公司 超硬材料工具 金刚石工具 真空钎焊金刚石磨料 工业加工
 264
|
UHD超硬材料工具 金刚石磨片选型 钎焊金刚石磨削 100mm金刚石磨片 硬质材料磨削适配
295
|
UHD超硬材料工具 真空钎焊金刚石 金刚石切割磨料 金属加工 石材加工
 267
|
UHD超硬材料工具 金刚石磨片选型 钎焊金刚石磨削 100mm磨片 工件材料磨削适配