玻璃加工用钎焊金刚石磨片选型与维护检查指南
UHD超硬材料工具有限公司为工业用户提供钎焊金刚石磨片在玻璃加工场景下的选型流程、尺寸样式对比、定制咨询要点及安装维护、异常排查的完整参考指南。
针对玻璃加工这类高精度、高要求的工业加工场景,UHD超硬材料工具有限公司结合多年超硬材料工具研发生产经验,推出了适配场景需求的钎焊金刚石磨片选型与维护检查指南,帮助工业用户结合实际工况选出适配度更高的加工工具,同时通过规范的维护操作延长产品使用寿命、降低加工异常概率,保障玻璃加工流程的稳定性与加工成品的品质。
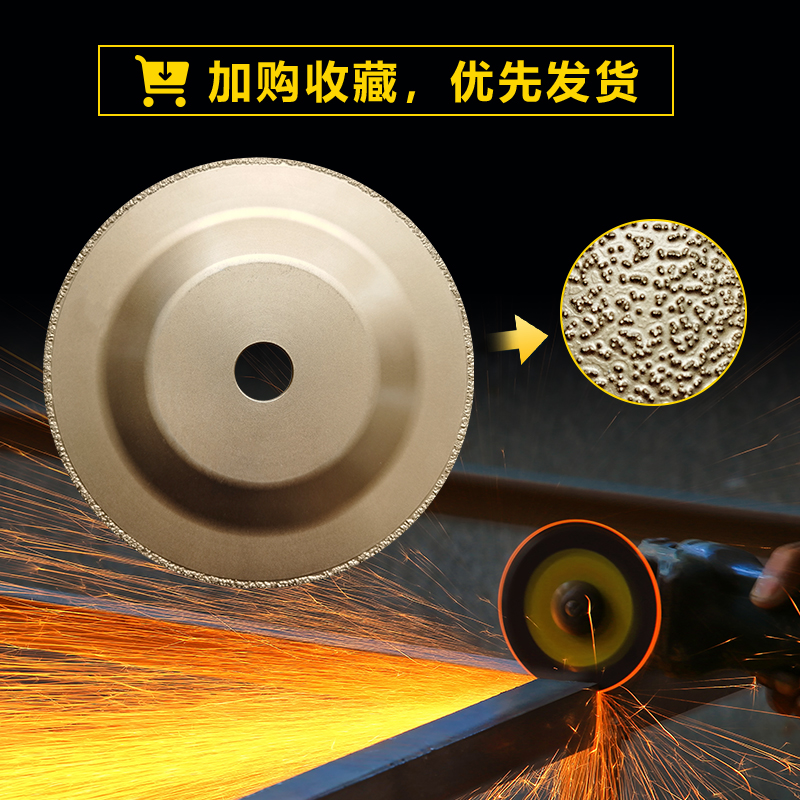
钎焊金刚石磨片核心产品特性说明
UHD出品的钎焊金刚石磨片,采用优质超硬金刚石颗粒搭配创新钎焊工艺打造,同时融入独特曲面轮廓设计,专门针对高负载、高精度加工场景优化性能,核心优势如下:
- 耐磨性优异:创新钎焊工艺让金刚石颗粒结合更稳固,长时间高强度磨削下仍能保持稳定切削状态,使用寿命远高于普通磨片产品
- 抗冲压性突出:曲面轮廓设计大幅提升结构强度,可有效避免加工过程中出现非正常磨损、碎裂断裂问题,使用安全性更有保障
- 尺寸覆盖广泛:提供平面、曲面两种样式可选,直径覆盖100mm到180mm全主流规格,可适配绝大多数常规及定制化玻璃加工设备
- 适配场景多元:除玻璃加工外,也可兼容灰铁、球墨铸铁、不锈钢、石材等各类硬质合金与非金属材料加工需求
- 品质合规可靠:全系列产品通过CE等多项国际权威认证,所有生产流程均符合工业级出口品质标准
玻璃加工场景下钎焊金刚石磨片选型流程
玻璃加工对磨片的切削精度、受力稳定性要求极高,合理选型是保障加工效率与成品良率的前提,可按照以下步骤逐步确认适配产品:
- 确认加工场景属性:先明确实际加工需求,属于玻璃粗磨、精磨、轮廓修型还是抛光工序,不同工序对应所需的磨片颗粒粒度、样式类型存在差异
- 匹配设备安装参数:核对当前使用加工设备的法兰盘适配尺寸、额定转速上限、安装卡槽规格,确保选定磨片的直径、孔径参数完全匹配设备要求
- 选择样式类型:平面样式钎焊金刚石磨片更适合玻璃平面批量打磨、减薄工序;曲面轮廓款则更适配玻璃异形边缘修型、曲面轮廓加工场景,可根据工序需求选择
- 确认定制需求:如果常规100mm-180mm区间内的标准尺寸无法满足特殊设备或特殊工艺需求,可联系UHD技术团队提交定制需求,确认定制尺寸、特殊参数的可行性与交付周期
平面与曲面样式磨片核心差异对比
| 对比维度 |
平面样式钎焊金刚石磨片 |
曲面轮廓样式钎焊金刚石磨片 |
| 核心适用场景 |
玻璃平面打磨、减薄、整平工序 |
玻璃异形边缘修型、曲面轮廓加工、弧度打磨工序 |
| 受力特点 |
接触面均匀受力,适合大面积连续加工 |
抗冲压性能更强,应对局部集中受力工况表现更稳定 |
| 尺寸可选范围 |
100mm-180mm全常规直径可选 |
100mm-180mm全常规直径可选,支持特殊弧度定制 |
| 磨削效率倾向 |
大面积平面加工效率更高,加工平整度表现优异 |
异形曲面加工贴合度更好,成品轮廓精度更高 |
安装检查与日常维护规范
安装前检查要点
- 确认磨片表面无裂纹、无缺块、金刚石颗粒无大面积脱落情况
- 核对磨片额定最高转速,确保其数值不低于设备实际使用转速
- 确认法兰盘接触面平整无异物,夹紧力度均匀适中,避免局部应力过大
日常维护操作要求
- 每次加工结束后及时清理磨片表面残留的玻璃碎屑、磨削残渣
- 长期存放时将磨片置于干燥通风环境,避免受潮、重物挤压导致变形
- 定期检查磨片损耗程度,当金刚石颗粒磨损量超过1/3时及时更换,避免影响加工精度
常见异常排查指引
如果遇到超出以下常规场景的异常问题,可随时联系UHD技术支持团队获取一对一专业指导
- 加工异响、震动过大:优先检查磨片是否安装偏移、法兰盘是否锁紧,或确认磨片是否出现非正常磨损导致动平衡失衡,排查后再重新开机运行
- 磨削效率明显下降:检查磨片表面是否被玻璃碎屑堵塞,金刚石颗粒是否已过度磨损,可尝试清理磨片表面或修整金刚石出刃量恢复加工性能
- 玻璃加工边缘出现崩边:核对当前进给速度、磨削压力是否超出磨片适配范围,适当下调参数后测试,同时确认磨片切削面是否已出现不均匀损耗
作为专注于超硬材料工具研发生产的高新技术企业,UHD超硬材料工具有限公司不仅为工业用户提供符合国际品质标准的钎焊金刚石磨片产品,同时配备全流程专业售后与技术支持服务,覆盖选型咨询、安装指导、使用问题排查全环节,为玻璃加工等各类工业场景的工具稳定应用提供可靠保障。