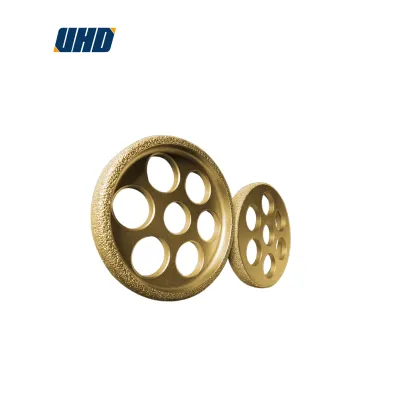
对于金属加工、石材加工领域的工业客户而言,金刚石切割与磨削工具的选型直接影响加工成品质量、生产效率与综合使用成本。很多采购人员在选型过程中,常因对材料特性理解不足、工艺匹配判断模糊,导致工具使用寿命缩短、加工精度不达标、后续换件频次升高等问题。UHD超硬材料工具有限公司结合多年超硬材料工具研发与落地服务经验,梳理出一套覆盖全流程的科学选型框架,帮助工业客户建立标准化的采购判断体系,降低选型不匹配带来的各类经营风险。
选型的第一步不是直接看工具参数,而是先锚定待加工工件的核心属性,这是所有后续判断的基础依据:
完成工件属性梳理后,即可围绕工具本身的关键参数逐项筛选,UHD在服务全球工业客户的过程中,总结出6个核心不可忽略的判断要素:
| 选型维度 | 选型判断要点 | 适配场景参考 |
|---|---|---|
| 金刚石粒度 | 粗粒度适合大余量去除,细粒度适合高精度磨削,跨粒度选型容易出现崩边或效率不足问题 | 石材粗切选粗粒度,金属精密磨削选细粒度 |
| 金刚石浓度 | 浓度越高耐磨性能越好,但如果排屑空间不足容易出现烧刀现象,需匹配加工进给速度 | 长时间连续作业选较高浓度,小进给精磨选适中浓度 |
| 结合剂类型 | 金属结合剂把持力强寿命长,树脂结合剂自锐性好加工光洁度高,需匹配工件硬度 | 硬质合金加工选金属结合剂,精密光学元件加工选树脂结合剂 |
| 钎焊结合工艺 | 真空钎焊工艺可实现金刚石磨料高强度把持,磨粒出露高度更高,排屑更顺畅,切割效率明显提升 | 对切割效率、排屑要求高的金属、石材加工场景均可选用 |
| 工具外形规格 | 直径、厚度、安装孔位必须完全匹配现有加工设备主轴参数,避免安装偏心、运行抖动问题 | 需提前核对设备说明书的法兰尺寸、转速上限参数 |
| 安全线速度范围 | 严格在工具标定的安全线速度范围内使用,超转速运行会带来额外安全隐患 | 所有工业切割磨削场景都必须严格遵守该指标 |
很多采购人员按照参数表选出来的工具,实际使用时仍然达不到预期效果,核心原因就是跳过了工艺匹配校验环节,没有结合自身生产线的实际工况做二次核对:
对于有特殊定制化加工需求的场景,不建议直接选用通用标准款工具硬套工况,可联系UHD超硬材料工具的技术服务团队,提供工件材质样本、现有设备参数、加工工艺要求,获取针对性的超硬材料解决方案,减少试错成本。
作为专注于超硬材料工具研发生产的高新技术企业,UHD依托与河南工业大学等高校合作的科研平台,结合多年服务国内外工业客户的实践经验,希望通过这套清晰的金刚石切割与磨削工具选型框架,帮助金属加工、石材加工领域的采购人员建立更科学的判断逻辑,选到真正适配自身工艺需求的工具产品,在保障加工质量的前提下,提升综合生产效率,降低长期加工成本。

 302
|
 UHD超硬材料工具有限公司 超硬材料工具 金刚石工具 钎焊金刚石磨料 金属加工和石材加工
 35
|
UHD超硬材料工具有限公司 超硬材料工具 真空钎焊金刚石工具 金刚石切割磨料 金属加工工具
154
|
UHD 100mm钎焊金刚石磨片 UHD钎焊金刚石磨削100 磨片装配与检查 磨削异常磨损排查
 393
|
UHD超硬材料工具 真空钎焊金刚石磨料 金刚石切割工具 工业加工 磨料磨具
441
|
UHD超硬材料工具 真空钎焊金刚石工具 超硬材料工具 金属加工 石材加工