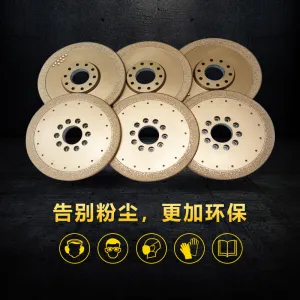
UHD钎焊金刚石磨削100是UHD超硬材料工具有限公司推出的专业级100mm钎焊金刚石磨片,专为高强度磨削操作设计,适配灰铁、球墨铸铁、不锈钢、硬质合金、石材、玻璃及陶瓷等多类硬质材料的精密加工场景。本指南面向工业加工领域的一线操作人员、设备调试人员与运维管理人员,覆盖产品从前期装配检查到日常参数调整、磨削异常排查、后期维护的全流程操作要点,帮助用户充分发挥100mm钎焊金刚石磨片的性能优势,在保障加工精度的同时有效延长工具使用寿命,降低综合加工成本。
正确的前期检查是避免加工风险、保障磨片运行稳定性的基础,正式装配100mm钎焊金刚石磨片前,建议按以下步骤完成核验:
完成前期检查后,可按照标准化流程完成100mm钎焊金刚石磨片的装配作业:
UHD钎焊金刚石磨削100凭借先进钎焊工艺带来的高结合强度与大出刃量优势,可适配多种硬质材料加工,用户可根据不同加工对象灵活调整参数,充分发挥其高效磨削性能:
| 加工材料类型 | 推荐运转线速度 | 单次进给深度参考 | 注意要点 |
|---|---|---|---|
| 灰铁、球墨铸铁 | 30-40m/s | 1.5-3mm | 可采用中等偏大吃刀量,优先保障磨削效率 |
| 不锈钢、硬质合金 | 25-35m/s | 0.5-1.5mm | 适当降低进给量,减少切削热堆积 |
| 石材、陶瓷、玻璃 | 35-45m/s | 2-4mm | 建议配合适量冷却水,减少粉尘与崩边问题 |
温馨提示:以上参数为通用场景参考值,实际使用时可结合自身设备刚性、工件加工精度要求进行小幅调整,不建议长时间超过磨片标定最高转速运行。
在使用100mm钎焊金刚石磨片的过程中,如果出现异常情况,可参照以下常见问题逐一排查定位原因,快速恢复正常加工状态:
做好UHD钎焊金刚石磨削100的日常维护,可以有效延长工具全生命周期使用时长,保障每一片磨片都能充分发挥价值:
每次完成磨削作业后,及时用毛刷清理磨片表面残留的金属碎屑、石材粉末等加工残渣,避免残渣长期嵌合在金刚石间隙内影响后续磨削精度,之后将磨片从设备上取下或置于安全位置悬空放置,不要直接重压接触面。
未使用的100mm钎焊金刚石磨片应存放于干燥通风、无腐蚀性气体的室内环境,避免重物直接挤压磨料层,存放过程中避免摔跌、磕碰,防止金刚石颗粒受外力冲击出现提前脱落。
作为超硬材料工具领域的专业制造企业,UHD依托多年的技术积累与严格的品控体系,为工业制造、石材加工、高端机械加工领域用户提供高可靠性的钎焊金刚石磨削100这类磨削工具,同时也为客户配套专业的操作指导与技术支持,帮助用户在实际加工场景中用好每一款超硬材料工具,实现稳定、高效、低成本的磨削作业。
 329
|
 UHD超硬材料工具 金刚石工具 真空钎焊金刚石磨料 工业加工工具 超硬材料解决方案
 318
|
UHD超硬材料工具有限公司 真空钎焊金刚石工具 超硬材料工具 金属加工 石材加工
62
|
UHD超硬材料工具有限公司 超硬材料工具 金刚石工具 钎焊金刚石磨料 金属加工
114
|
UHD超硬材料工具有限公司 超硬材料工具 真空钎焊金刚石 金属加工工具 石材加工工具
45
|
UHD超硬材料工具有限公司 真空钎焊金刚石工具 金刚石切割磨料 工业切割 磨削加工